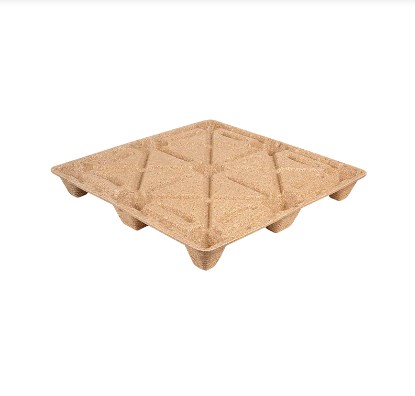
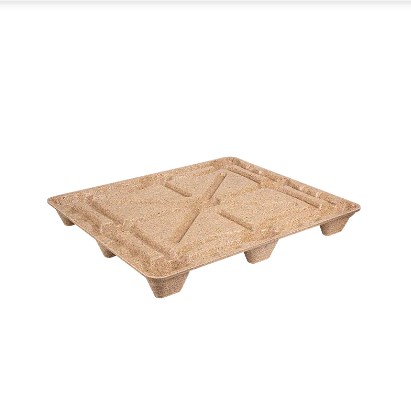
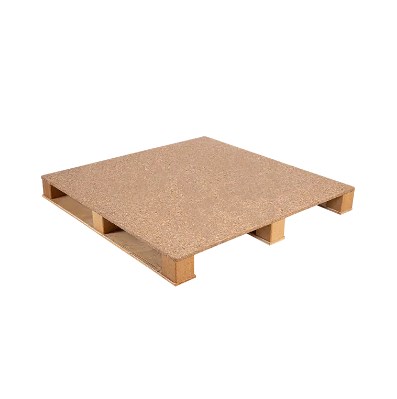
Уменьшение веса поддона может снизить расход материала, упростить погрузочно-разгрузочные работы и уменьшить количество упаковки, транспортируемой с каждой отправкой. Но для поддонов из формованной древесины облегчение — это не просто вопрос использования меньшего количества волокна. Удалите материал из неправильного места, и результатом может стать чрезмерный прогиб деки, ослабление опор, повреждение зон входа вил или снижение производительности штабелирования.
Таким образом, инженерная задача более конкретна: производителям необходимо устранить ненужную массу, сохранив при этом материал и структурную поддержку, необходимую в зонах высоких напряжений. Геометрия формы, распределение плотности, подготовка древесных частиц, дозировка связующего, вес загрузки и параметры горячего прессования - все это способствует окончательному балансу прочности и веса.
Основной принцип: Цель состоит не в том, чтобы изготовить максимально легкий поддон. Целью компании является производство самых легких поддонов, которые неизменно соответствуют требованиям к производительности предполагаемого логистического применения.
Вес поддона — это инженерная цель, а не просто цель экономии материалов
Каждый килограмм, добавленный на поддон, имеет последствия. Больший вес обычно означает больше древесного волокна и связующего, дополнительные затраты на материалы и большую массу упаковки, перемещающуюся по цепочке поставок. Для грузов, грузоподъемность которых приближается к пределу полезной нагрузки грузовика или контейнера, вес тары поддона также может уменьшить количество перевозимого товарного груза.
Противоположная крайность создает другую проблему. Поддон, который был значительно облегчен, может по-прежнему выглядеть приемлемо, но при этом иметь чрезмерный изгиб под нагрузкой, локальную слабость вокруг ножек или недостаточную устойчивость к неоднократному обращению с вилочным погрузчиком.
Вот почему при разработке формованных поддонов все больше внимания уделяется эффективность соотношения силы к весу а не только вес. Производители определяют характеристики конструкции, необходимые для конкретного применения, а затем работают в обратном направлении, чтобы оптимизировать использование материалов.

Слишком тяжелый Повышенный расход материала Более высокая транспортная масса Потенциально ненужная плотность
ОПТИМИЗИРОВАТЬ
Слишком легкий Более высокий риск отклонения Слабые местные структуры Сниженная износостойкость при обращении
Правильная конструкция также зависит от того, как будет поддерживаться поддон. Поддон, полностью лежащий на полу, испытывает нагрузки, отличные от тех, которые опираются на балки складских стеллажей или неоднократно перемещаются вилочными погрузчиками. По этой причине снижение веса всегда следует оценивать с учетом определенных условий погрузки и обращения.
Геометрия пресс-формы определяет, где действительно необходим материал
Одной из важных характеристик производства поддонов из формованной древесины является то, что поддон может быть выполнен в виде единой трехмерной конструкции. Вместо того, чтобы полагаться только на однородные доски и блоки, инженеры могут создавать ребра, ножки, изогнутые переходы и усиленные зоны входа вилки непосредственно в форме.
Это позволяет разместить больше материала там, где структурные требования высоки, и уменьшить количество ненужного материала там, где напряжения ниже.
| Площадь поддонов | Первичная механическая потребность | Типичная стратегия контроля веса |
| Центр палубы | Изгибающаяся и распределенная грузовая нагрузка | Используйте ребра или контуры для увеличения жесткости без равномерного увеличения толщины. |
| Ноги | Сжатие, штабелирование и локальное воздействие | Поддерживать достаточный местный материал и плотность. |
| Зоны входа вилки | Повторное обращение и воздействие | Усиление геометрии вокруг зон контакта. |
| Углы | Борьба с воздействием и локальным стрессом | Поддерживайте контролируемую толщину и плавные переходы. |
| Поверхности с низким напряжением | Ограниченный структурный спрос | Удалите ненужный объем, если тестирование подтверждает его безопасность. |
Ребра могут добавить жесткости без увеличения толщины всей палубы
Увеличение толщины всего настила поддона — простой способ добавить материал, но редко бывает наиболее эффективным способом повышения жесткости. Правильно расположенные ребра могут увеличить глубину сечения конструкции и повысить устойчивость к изгибу, одновременно концентрируя материал на важных путях нагрузки.
Тот же принцип широко используется в формованных промышленных компонентах: геометрия выполняет часть структурной работы, поэтому материалу не приходится выполнять всю работу только за счет массы.
Ступни и переходные зоны нельзя осветлять без разбора
Ножки поддонов несут сосредоточенные нагрузки и передают их на палубу. Поэтому области, соединяющие подошвы, ребра и основную палубу, могут испытывать высокие локальные напряжения.
Если облегчение приводит к резким изменениям толщины или недостаточному количеству материала вокруг этих переходов, на поддоне могут образоваться слабые зоны, даже если его средняя плотность остается приемлемой. Закругленные переходы, адекватные радиусы и контролируемое местное армирование могут помочь более эффективно распределять нагрузку.
Урок дизайна: Удаление 500 граммов из зоны деки с низким уровнем нагрузки может очень незначительно повлиять на производительность. Удаление того же количества из критического перехода стопы или ребра может иметь гораздо более серьезные структурные последствия.
Контроль плотности так же важен, как и геометрия поддона
Вес поддона тесно связан с формованным объемом и плотностью материала. Даже если два поддона изготовлены из одной и той же формы, изменения веса загружаемого материала, влажности, упаковки частиц или режима прессования могут привести к разнице готового веса.
Более высокая плотность часто улучшает контакт частиц и может повысить жесткость конструкции, но максимизация плотности не является автоматически желательной. Чрезмерная плотность увеличивает расход сырья и массу поддона и может не принести никакой дополнительной пользы, если требуемая производительность уже достигнута.
На другом конце диапазона недостаточная плотность может привести к чрезмерной пористости, плохому местному соединению, более высокому прогибу и снижению ударопрочности.
Принцип оптимизации веса Ориентируйтесь на наименьшую стабильную плотность, которая постоянно удовлетворяет требуемым структурным характеристикам поддона.
Средняя плотность не говорит всей истории
Два поддона могут иметь одинаковый вес, но работать по-разному, поскольку материал на них распределяется по-разному.
Рассмотрим два поддона одинаковой массы. В первом достаточное количество материала концентрируется вокруг стоп, ребер и других несущих конструкций. Во втором случае избыток материала остается в зонах с низким уровнем нагрузки, в то время как ступни относительно недостаточно заполнены. Шкалы показывают одно и то же число, но их структурная эффективность различна.
По этой причине производителям необходимо контролировать оба общая плотность и местное распределение плотности . Постоянная загрузка формы, поток частиц и прессование необходимы для достижения этого баланса.
Размер частиц влияет на эффективность использования материала
Переработанные древесные остатки, используемые для формованных поддонов, могут содержать частицы разных размеров и форм. Это распределение влияет на то, насколько легко материал заполняет форму, насколько плотно частицы упаковываются вместе и сколько связующего требуется для создания стабильной структуры.
Частицы слишком большого размера могут затруднить заполнение тонких срезов
Крупные частицы не могут легко распределяться по узким ребрам, углам или глубоким формованным элементам. Плохое заполнение может привести к образованию пустот или областей с низкой плотностью, что заставляет производителей компенсировать это увеличением общего веса загрузки. Это добавляет массы, но не обязательно решает реальную проблему.
Чрезмерные штрафы могут увеличить спрос на связующее
Очень мелкие частицы имеют большую площадь поверхности по отношению к их массе. Когда доля мелких частиц значительно увеличивается, потребность в клее и особенности обработки могут измениться. Поэтому рецептура, разработанная для одного распределения частиц, может стать менее эффективной, если исходное сырье смещается в сторону более мелкого материала.
| Состояние сырья | Возможный производственный эффект | Возможные последствия веса |
| Слишком много негабаритных частиц | Плохое заполнение детализированных областей. | Для компенсации может быть использована дополнительная плата. |
| Чрезмерные штрафы | Большая площадь поверхности и различная потребность в связующем | Возможное увеличение смолы или плотности |
| Очень изменчивая смесь частиц | Изменение объемной плотности между партиями | Вес готового поддона становится менее стабильным |
| Контролируемое распределение частиц | Более предсказуемое заполнение и уплотнение | Более стабильный заряд и конечный вес |
Поэтому цель не состоит в том, чтобы определить один универсальный размер частиц для каждого формованного поддона. Производители устанавливают распределение частиц по размерам, которое соответствует конкретной геометрии формы, системе связующего, условиям прессования и требуемым характеристикам поддона.
Оптимизация связующего может уменьшить массу, но слишком малое количество приводит к ложной экономии
Клей также влияет на общую массу и стоимость поддона. Снижение дозировки связующего может показаться легкой стратегией облегчения, но взаимосвязь между содержанием связующего и производительностью не является линейной.
Если уровень связующего вещества упадет ниже утвержденного диапазона обработки, производители могут увидеть снижение внутреннего сцепления, большую чувствительность к влаге, снижение ударных характеристик или увеличение процента брака. Любая небольшая экономия материала может быстро исчезнуть, если большее количество поддонов не пройдет проверку или будет плохо работать.
Лучшее распространение может быть более ценным, чем более липкий
Распространенной проблемой процесса является неравномерное распределение связующего. Некоторые участки смеси волокон могут стать перенасыщенными смолой, в то время как другие получают недостаточно клея. Увеличение общей дозировки связующего может частично скрыть проблему, но не решает основную проблему неравномерности.
Более постоянная влажность волокна, контролируемое распределение частиц, стабильная вязкость клея и эффективное смешивание позволяют производителям добиться надежного склеивания без использования чрезмерного количества смолы в качестве запаса прочности.
Эффективность использования материалов достигается не только за счет снижения технических характеристик. Улучшение стабильности процесса может снизить потребность в избыточном волокне и связующем, которые ранее добавлялись для компенсации отклонений в производстве.
Контроль веса загрузки предотвращает как избыточный вес, так и ослабление поддонов
Перед горячим прессованием в форму вводят отмеренное количество подготовленного волокна и связующего. Обычно это называют платой. Консистенция этой загрузки напрямую влияет на вес готового поддона.
Чрезмерная загрузка может привести к увеличению веса поддона, увеличению расхода материала и образованию обломков в местах разъема формы. Недостаточная загрузка может привести к неполному заполнению, тонким ребрам, слабым опорам или зонам низкой плотности.
Подготовка сырья → Смешивание связующего → Измеренный заряд → Горячее прессование → Готовый вес поддона
Дозирование по весу особенно полезно, когда речь идет о переработанном волокне, поскольку объемная плотность может меняться в зависимости от партии материала. Объем бункера, в котором вчера содержалась данная масса, сегодня может содержать другую массу, если изменяются размер частиц, влажность или уплотнение.
Вес готового поддона также является производственным сигналом
Производители могут использовать готовый вес как нечто большее, чем просто спецификацию продукта. Он может функционировать как ранний индикатор контроля процесса.
Если поддоны из одной и той же формы постепенно становятся тяжелее, причина может заключаться в увеличении веса загрузки, изменении влажности, разной объемной плотности сырья или повышенном добавлении связующего. Если изменчивость веса внезапно увеличивается, это может указывать на то, что предварительная подготовка материала стала менее стабильной.
| Тенденция веса | Возможная область для исследования |
| Средний вес постепенно увеличивается | Настройки загрузки, влажность, дозировка связующего или плотность сырья |
| Средний вес постепенно снижается | Недозагрузка, изменение расхода материала или калибровка дозирования |
| Изменение веса увеличивается | Консистенция сырья, колебания влажности или нестабильность дозирования |
| Правильный вес, но более слабые результаты испытаний | Распределение плотности, условия склеивания или прессования, а не общая масса |
Горячее прессование определяет, сможет ли меньшее количество материала по-прежнему работать надежно
Легкая конструкция зависит от стабильного процесса формования. Даже хорошо спроектированный поддон с тщательно подготовленным материалом может потерять производительность, если давление, температура или время отверждения выходят за пределы утвержденного производственного окна.
Давление
Контролирует консолидацию, контакт частиц и конечную структурную плотность. Недостаточное давление может привести к потере слабо консолидированных регионов.
Температура
Влияет на отверждение связующего, поведение древесного волокна и перемещение влаги во время цикла формования.
Время пребывания
Обеспечивает время для консолидации и адгезионного отверждения. Недостаток времени может привести к тому, что внутренняя связь будет незавершенной.
Влага
Взаимодействует с теплообменом, пластификацией волокон и парообразованием во время прессования.
Эта взаимосвязь объясняет, почему сокращение количества материалов обычно должно следовать за стабилизацией процесса, а не предшествовать ей. Если производитель снижает вес загрузки до того, как влажность, температура и дозировка будут взяты под контроль, естественные производственные отклонения могут привести к тому, что некоторые поддоны окажутся ниже требуемого порога производительности.
Более надежный подход состоит в том, чтобы установить стабильную базовую линию, постепенно снижать вес, тестировать полученный поддон и определять точку, в которой дальнейшее уменьшение материала начинает ухудшать жесткость, долговечность или управляемость.
Как производители проверяют, что более легкий поддон все еще достаточно прочный
Более легкая конструкция не должна быть одобрена только по внешнему виду или расчету экономии веса. Рабочие характеристики должны быть проверены на готовом поддоне в условиях нагрузки, соответствующих предполагаемому применению.
ISO 8611-1:2025 предоставляет методы испытаний для оценки новых плоских поддонов и группирует эти методы вокруг испытаний на номинальную нагрузку, испытания на максимальную рабочую нагрузку и сравнение долговечности. В стандарте ISO 8611-2:2025 рассматриваются требования к характеристикам для установления номинальных нагрузок и выбора испытаний для различных условий обращения.
Стандарты также закрепляют важный инженерный принцип: лабораторные нагрузочные испытания не исключают необходимости проверки конкретной конструкции поддона в реальной рабочей среде.
Размеры Проверьте общий размер, геометрию опоры, отверстия вилки и важные формованные детали.
Готовый вес Подтвердите, что производство остается в пределах определенного производственного диапазона.
Изгиб и прогиб Оцените, как ведет себя поддон в соответствующих условиях поддержки и полезной нагрузки.
Сжатие Проверьте передачу нагрузки через настилы, опоры и штабелируемые конструкции.
Динамическая обработка Оцените повторный вход вилочного погрузчика, его движение и практические стрессы при обращении с ним.
Долговечность Определите, изменяет ли повторяющаяся обработка со временем производительность поддона.
Каждое изменение, направленное на снижение веса, имеет переменную производительности, которую необходимо перепроверить.
| Изменение оптимизации | Что следует перепроверить? |
| Уменьшить толщину деки | Жесткость на изгиб и прогиб |
| Уменьшить общий вес заряда | Общая производительность нагрузки и заполнение формы |
| Изменить геометрию ребер | Местные напряжения и жесткость палубы |
| Уменьшите дозировку связующего | Внутреннее сцепление и влагостойкость |
| Уменьшить среднюю плотность | Устойчивость к ударам, сжатию и обработке |
| Изменить распределение частиц | Консистенция наполнения, прочность и вариации производства |
Именно поэтому номинальную нагрузку на поддоны не следует интерпретировать без контекста. Статическая нагрузка, динамическое перемещение, а также условия опоры или стеллажа могут предъявлять совершенно разные требования к одному и тому же поддону.
Меньший вес поддона может снизить затраты, помимо сырья
Как только необходимая прочность будет сохранена, меньший вес поддона может принести не только экономию древесного волокна, но и преимущества.
Больше полезной нагрузки может быть доступно в партиях с ограниченным весом
Рассмотрим примерную поставку с использованием 1000 поддонов. Если инженерная оптимизация уменьшит вес каждого поддона на 2 кг без изменения его требуемых характеристик, то вес тары поддона будет на 2000 кг меньше.
Это не приводит автоматически к экономии на перевозке. Если грузовик или контейнер достигнет предела своего объема задолго до предела полезной нагрузки, выгода может быть ограничена. Но при перевозках с ограниченным весом меньший вес тары поддона может оставить больше возможностей для коммерческих грузов.
Меньшая масса может упростить обработку пустых поддонов
Вес также влияет на движения до и после того, как поддон несет груз. Крупные логистические операции могут обрабатывать тысячи пустых поддонов между производственными линиями, складами и зонами подготовки. Уменьшение ненужной массы может повысить эффективность погрузочно-разгрузочных работ при использовании больших объемов поддонов.
Эффективность использования материалов способствует созданию более ресурсоэффективного продукта
Использование меньшего количества волокна и связующего для той же логистической функции также может повысить эффективность использования материалов. Однако это преимущество существует только в том случае, если более легкий поддон сохраняет заданные характеристики и не приводит к увеличению повреждений или преждевременной замены.
Иллюстративный расчет снижения веса
2 кг Снижение веса на поддоне
1000 Поддоны отгружены
2000 кг Перемещается меньше массы упаковки
Этот пример иллюстрирует влияние только веса тары поддона. Фактическая экономия на перевозке зависит от пределов полезной нагрузки, объема отгрузки, размеров поддонов и конфигурации транспорта.
Цель — не самый легкий поддон, а самый эффективный поддон
Оптимизация веса при производстве поддонов из формованной древесины в конечном итоге является задачей повышения структурной эффективности. Производители не могут добиться надежного облегчения, просто удалив волокна или снизив дозировку связующего во всем продукте.
Вместо этого успешные проекты координируют геометрия пресс-формы, расположение ребер, местная плотность, распределение частиц, контроль адгезии, вес загрузки и условия горячего прессования. . Материал сохраняется вокруг критических несущих областей и сокращается только там, где инженерный анализ и испытания показывают, что в этом нет необходимости.
О результате не следует судить только по весу поддона. По-настоящему эффективный поддон использует минимальное количество материала, сохраняя при этом стабильность размеров, грузоподъемность и долговечность при транспортировке, необходимые логистической системе.
Оценка требований к весу и нагрузке формованного деревянного поддона?
Ronsun Import & Export Co., Ltd. поставляет формованные деревянные поддоны для промышленной логистики, складирования и международных перевозок. Характеристики поддонов можно оценить по размерам, весу груза, методам обработки, условиям хранения и требованиям применения.
Часто задаваемые вопросы
Имеет ли более легкий формованный деревянный поддон автоматически меньшую прочность?
Нет. Характеристики поддона зависят от геометрии конструкции, местной плотности, распределения волокон, характеристик связующего и условий производства. Более легкий поддон с эффективными ребрами и должным образом усиленными несущими зонами может работать иначе, чем более тяжелый поддон, в котором материал используется менее эффективно.
От чего зависит вес формованного деревянного поддона?
Важными факторами являются размеры и геометрия поддона, плотность формования, вес загрузки волокна, содержание влаги, дозировка связующего и распределение материала по форме.
Могут ли производители просто уменьшить количество древесного волокна, чтобы сделать поддон легче?
Уменьшение количества волокна без изменения конструкции и испытаний может привести к неполному заполнению, областям с низкой плотностью, чрезмерному прогибу или ослаблению опор и ребер. Снижение веса должно осуществляться контролируемыми этапами с последующей проверкой размеров и характеристик.
Как ребра помогают снизить вес формованного поддона?
Ребра увеличивают глубину конструкции и жесткость в выбранных областях, что позволяет производителям усиливать важные пути нагрузки, не делая при этом толщину всего настила поддона.
Почему два формованных деревянных поддона одинакового веса могут иметь разную прочность?
Общая масса не показывает, где находится материал. Различия в местной плотности, геометрии ребер, распределении связующего, упаковке частиц и условиях прессования могут привести к значительно различным структурным характеристикам при одном и том же конечном весе.
Как покупателям следует сравнивать вес поддона и грузоподъемность?
Покупателям следует учитывать заявленное состояние груза, метод поддержки поддона, прогиб, условия эксплуатации и долговечность, а не сравнивать только массу поддона с одним общим значением нагрузки. Статические, динамические условия и условия стеллажа могут предъявлять к поддону самые разные требования.