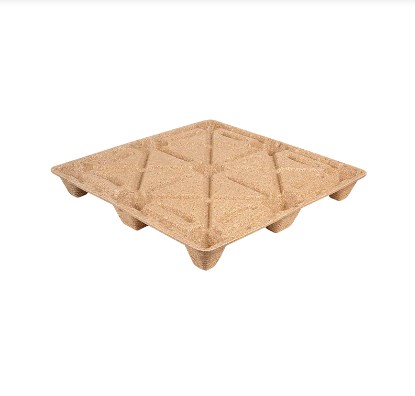
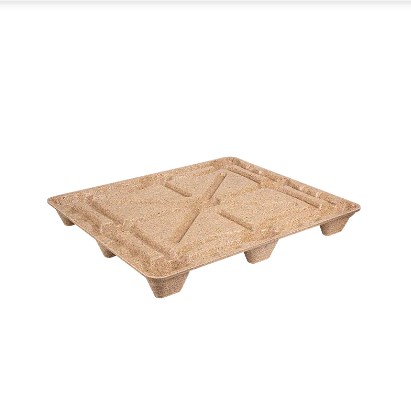
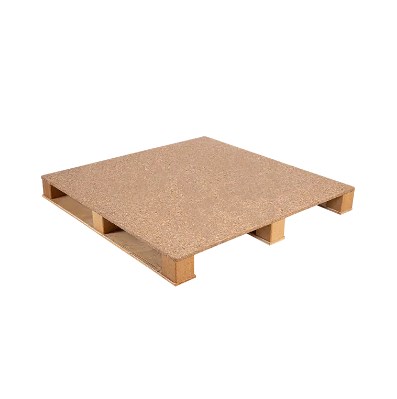
Формованные деревянные поддоны, также известные как поддоны из прессованной древесины, поддоны из прессованной древесины или поддоны из прессованной древесины , производятся путем объединения подготовленных древесных частиц или волокон со связующим и формирования смеси внутри нагретой формы под давлением.
В отличие от обычных деревянных поддонов с гвоздями, настил поддона, опорные ребра, ножки и геометрия входа вил могут быть выполнены как одна интегрированная конструкция. Такой производственный подход позволяет уменьшить количество незакрепленных компонентов, контролировать геометрию поддонов, создавать гнездовые конструкции, использовать опилки, древесную стружку, переработанное древесное волокно и другие подходящие отходы деревообработки.
Однако для покупателей и производителей поддонов успешное формование поддонов из формованной древесины зависит от гораздо большего, чем просто увеличение давления пресса. Влажность сырья, распределение частиц, химический состав связующего, температура формы, вес загрузки, геометрия формы, время отверждения и охлаждение — все это взаимодействует.
В этом руководстве объясняются основные инженерные соображения, связанные с проектированием и производством формованных деревянных поддонов для логистики и экспорта.

1. Процесс производства формованных деревянных поддонов и критические параметры формования
Типичная линия по производству формованных поддонов следует контролируемой последовательности:
Подготовка сырья → Дробление и сортировка → Сушка и кондиционирование влаги → Смешивание клея → Взвешивание шихты → Заполнение формы → Горячее прессование → Отверждение → Извлечение из формы → Охлаждение → Проверка
Подготовка сырья
Древесная щепа, опилки, стружка и переработанная древесина обычно перед формовкой должны быть переработаны до достаточно равномерного распределения частиц.
Чрезмерно крупные куски могут препятствовать равномерному заполнению полости, а чрезмерная доля мелких частиц может увеличить потребность в связующем и снизить проницаемость при горячем прессовании.
Особенно важен контроль влажности. В опубликованных процессах изготовления формованной древесины обычно используется материал с влажностью ниже примерно 10%, хотя некоторые системы связующих и производственные маршруты работают на разных уровнях. Поэтому оптимальное значение следует устанавливать путем испытаний, а не копировать с другой производственной линии.
Типичные окна разработки
Следующие значения следует рассматривать как отправные точки для разработки процессов, а не универсальные спецификации .
| Состояние сырья | Начальный диапазон влажности | Температура пресс-формы | Эффективное давление формования | Типичный цикл разработки |
| Мелкие опилки/древесное волокно | 5–10% | 150–200°С | 2–5 МПа | 2–6 мин. |
| Смешанные переработанные древесные частицы | 6–10% | 160–210°С | 2,5–5 МПа | 3–8 мин. |
| Более грубые хлопья/нити | Зависит от связующего | 150–220°С | 2–5 МПа | 3–10 мин. |
Исторические процессы формования древесины сообщают о температурах формования около 150–220°С , давление примерно 20–80 кг/см² и время формования от секунд до нескольких минут. Другие системы формованных древесно-стружечных материалов используют примерно 300–700 фунтов на квадратный дюйм с циклами прессования примерно 2–10 минут , в зависимости от толщины, плотности, влажности и химического состава связующего.
Важным моментом является то, что порода дерева сама по себе не должна определять настройки пресса . Размер частиц, объемная плотность, связующее, толщина поддона, глубина ребер, конструкция формы и распределение загрузки часто одинаково важны.
Рекомендуемый мониторинг производства
Для новой линии полезные контрольные точки контроля качества включают в себя:
- Влажность сырья: каждой поступающей партии и не реже часа в процессе производства
- Дозировка связующего: каждая партия рецептуры
- Вес заряда: первые детали и периодические проверки в течение каждой смены
- Температура формы: непрерывно записываемый
- Давление пресса и время выдержки: записывается для каждого цикла, где доступна регистрация данных ПЛК
- Критические размеры: первая статья плюс запланированная выборка в процессе производства
- Вес поддона: периодическая выборка SPC для выявления изменений заряда
- Испытания на разрушающую нагрузку: согласно утвержденному плану валидации производства
Оптимизация процесса должна использовать фактические результаты измерений, плотности, влажности и нагрузочных испытаний для определения приемлемого производственного окна.
2. Проектирование пресс-форм и оснастка для встраиваемых формованных деревянных поддонов
Форма определяет гораздо больше, чем просто внешний вид поддона. Он контролирует поток материала, жесткость конструкции, эффективность раскладки, доступность вил, локальная плотность и надежность распалубки .
К важным элементам дизайна относятся:
Углы уклона
Вертикальные стены и глубокие ножки поддона требуют достаточной тяги для чистого извлечения из формы. Предварительное проектирование может начаться примерно 1–3 градуса , при этом дополнительная осадка учитывается для более глубоких элементов гнездования или поверхностей, подверженных прилипанию.
Ребра и усиление
Вместо того, чтобы просто утолщать весь поддон, армирование следует сконцентрировать вокруг:
- развилочные зоны входа;
- ножки поддона;
- палубные переходы;
- области высоких изгибающих моментов;
- пути передачи нагрузки между настилом и опорами.
Плавные переходы и большие внутренние радиусы помогают снизить концентрацию напряжений и улучшить поток материала.
Вложение геометрии
Для складываемых поддонов инженеры должны проверить:
зазор верхней палубы, конус, глубина раскроя, зазор между разделением, высота штабелированного поддона
Поддон, который уложен слишком плотно, может быть трудно отделить после хранения, а чрезмерный зазор приведет к потере объема транспортировки.
Вентиляция и поток материала
Глубокие полости могут задерживать пар или препятствовать попаданию материала в углы. Поэтому вентиляция пресс-формы, распределение корма и местное размещение загрузки должны быть оценены до того, как будет окончательно разработана производственная оснастка.
Полезные инженерные файлы обычно включают в себя:
- ШАГ
- ИГЕС
- Парасолид
- DXF для 2D-профилей и контрольных чертежей
Прежде чем изготовить полную производственную форму, производители могут использовать Геометрические модели, напечатанные на 3D-принтере, обработанные вставки для прототипов или инструменты для разработки алюминия. для проверки размеров поддона, зазоров вил, расположения и соответствия упаковки.
Базовый обзор конструкции пресс-формы должен содержать следующие вопросы:
- Может ли поддон освободиться, не повредив ребра или ножки?
- Способен ли заряд достичь каждой глубокой полости?
- Достаточно ли толсты критические зоны без ненужного материала?
- Можно ли заменить изношенные места с помощью вставок?
- Сбалансированы ли зоны нагрева?
- Можно ли легко очистить вентиляционные отверстия и поверхности формы?
- Можно ли измерить критические размеры с помощью повторяющихся датчиков?
3. Древесное сырье, клеи и вопросы соответствия требованиям США
Стоимость сырья является одной из привлекательных сторон производства формованных поддонов, поскольку в соответствующих процессах можно использовать опилки, древесная стружка, восстановленные древесные частицы и другие чистые отходы деревообработки. .
Однако переработанное сырье необходимо контролировать.
Металлические фрагменты, пластик, краска, чрезмерная кора, почва или химически загрязненные отходы могут мешать формованию и создавать проблемы с соблюдением требований или качеством.
Выбор связующего
Обычные семейства связующих веществ при производстве изделий из древесины включают фенольные системы и связующие на основе изоцианата, такие как MDI.
| Рассмотрение переплета | Связующее фенольного типа | Связующее типа MDI |
| Влагостойкость | Хорошо | Очень хорошо |
| Структурное соединение | Хорошо | Высокий |
| Условия лечения | Зависит от тепла | Высокийly formulation dependent |
| Вклад формальдегида | Должен быть оценен | Никакого добавления формальдегида из самого изоцианата. |
| Чувствительность обработки | Умеренный | Требует тщательного контроля влажности и обращения. |
| Стоимость | Часто конкурентные | Часто выше |
Правильная рецептура должна сочетать механическую прочность, влагостойкость, время обработки, требования к выбросам, возможность вторичной переработки и стоимость.
TSCA Раздел VI и CARB
Распространенной ошибкой является утверждение, что каждый формованный деревянный поддон автоматически регулируется под TSCA Раздел VI .
Агентство по охране окружающей среды специально регулирует категории изделий из композитной древесины, включая фанера твердых пород, ДВП средней плотности и ДСП. , вместе с соответствующей готовой продукцией, содержащей эту подкарантинную продукцию. Таким образом, производитель формованных поддонов должен определить, соответствует ли конкретная конструкция его материала нормативным определениям, а не автоматически заявлять, что все формованные поддоны требуют сертификации TSCA Title VI.
Для проектов в США группы по закупкам и соблюдению требований должны проверить:
- классификация сырья;
- связующая химия;
- паспорт поставщика и техническая документация;
- применимые требования к формальдегиду;
- документация по переработанному содержимому;
- Требования к источникам FSC или SFI, если они указаны покупателем.
МСФМ 15 и обработанная древесина
МСФМ 15 в первую очередь рассматривает фитосанитарные риски, связанные с упаковочный материал из необработанной древесины используется в международной торговле.
Стандарт IPPC исключает деревянную упаковку, изготовленную из древесины, обработанной таким образом, что она эффективно защищена от фитосанитарного риска, типичным примером является фанера.
Этот принцип обработки древесины может быть важным преимуществом для правильно изготовленных поддонов из формованной или прессованной древесины. Однако экспортерам следует подтвердить классификацию конкретного поддона и требования страны назначения, а не полагаться только на маркетинговое заявление.
4. Обрезка, допуски на размеры и испытания рабочих характеристик поддона.
После извлечения из формы и охлаждения поддонов может потребоваться обрезка кромок, удаление заусенцев, сверление, идентификационная маркировка, шлифовка или другие операции отделки.
Для повторного производства обрезка с ЧПУ может обеспечить последовательное:
- длина и ширина поддона;
- вилочные отверстия;
- угловая геометрия;
- локационные особенности;
- индивидуальные вырезы.
Вместо того, чтобы применять излишне жесткие допуски на обработку ко всему поддону, на чертеже следует указать критически важные для функционирования размеры .
Например, чертеж разработки может ориентироваться примерно на ±1–2 мм на выбранных контролируемых размерах и ±2–3 мм на больших габаритных размерах. , но фактические допуски должны быть подтверждены исследованиями возможностей пресс-формы и производственными данными.
Проверка производительности поддонов
Важные тесты могут включать:
- статическое сжатие;
- изгиб палубы;
- динамическое управление;
- работа с вилочным погрузчиком;
- устойчивость к ударам и падениям;
- устойчивость штабелирования;
- моделирование стеллажа, когда поддон предназначен для использования на стеллажах;
- испытания на влагоустойчивость.
Текущий ИСО 8611-1:2025 определяет методы оценки новых плоских поддонов, включая испытания на номинальную нагрузку, испытания на максимальную рабочую нагрузку и сравнение долговечности. ИСО 8611-2:2025 рассматривает требования к производительности и выбор тестов.
Для приложений в США: АСТМ Д1185-98а(2025) предоставляет методы статического сжатия, изгиба и динамических испытаний поддонов, изготовленных из материалов, включая твердую древесину и древесные композиты. ASTM также рекомендует проводить полевые испытания для проверки производительности в предполагаемой среде распространения.
Для клиентов, использующих общий Площадь поддона 48 × 40 в США Совместимость также должна быть проверена с вилочными погрузчиками, домкратами, конвейерами, стеллажами, системами стретч-пленки и складской автоматизацией клиента.
5. Масштабирование производства формованных поддонов: стоимость, пропускная способность и устранение неполадок.
Успешный прототип не создает автоматически экономичную производственную линию.
При переходе от пилотного производства к многосменному производству производители должны отслеживать:
время цикла, время безотказной работы, доступность пресс-формы, время переналадки, мощность сушилки, производительность смешивания клея, рабочая сила, процент брака и время охлаждения.
Простую модель удельных затрат можно записать так:
Себестоимость единицы продукции = древесное сырье, связующее, энергия, трудозатраты, техническое обслуживание, лом, амортизация форм, амортизация оборудования.
Для вкладывания в пресс-форму:
Стоимость пресс-формы на поддон = общие инвестиции в пресс-форму ÷ ожидаемый срок производства
Поэтому производственная модель должна включать:
| Стоимость / Production Variable | Ввод |
| Время цикла прессования | мин/цикл |
| Полости на пресс-форму | шт. |
| Часы работы | час/день |
| ОЕЕ | % |
| Рабочие дни | дней/год |
| Годовое производство | поддонов/год |
| Расход древесины | кг/поддон |
| Расход связующего | кг/поддон |
| Электричество/тепловая энергия | за поддон |
| Скорость лома | % |
| Инвестиции в пресс-формы | доллары США |
| Ожидаемый срок службы формы | циклы |
Это позволяет покупателям сравнивать экономичность одного пресса с несколькими пресс-формами, несколькими прессами или более высокими уровнями автоматизации.
Распространенные дефекты литья
| Дефект | Возможная причина | Первая проверка | Корректирующие действия |
| Неполное заполнение | Недостаточный заряд или плохое распределение | Вес заряда | Перебалансировка размещения зарядов |
| Поверхностные пустоты | Несоответствие влажности или связующего | Влажность и смешивание | Правильная сушка и смешивание |
| Коробление | Неравномерный нагрев или охлаждение | Карта температуры пресс-формы | Баланс отопления и охлаждения |
| Слабые ребра | Плохой поток материала | Заполнение реберной полости | Изменить распределение или геометрию пресс-формы |
| Расслаивание | Неполное излечение | Цикл и связующее | Отрегулируйте условия лечения |
| Лишняя вспышка | Перегрузка или износ пресс-формы | Замыкающие поверхности | Уменьшите нагрузку или сервисную форму |
Данные о тенденциях следует использовать везде, где это возможно. Постепенное увеличение веса поддона, вспышка, изменение температуры или смещение размеров могут выявить проблему процесса до того, как произойдет серьезный сбой.
Разработка индивидуального формованного деревянного поддона с помощью Ronsun
Наиболее эффективная конструкция формованных поддонов начинается с фактического логистического применения.
При обсуждении нового проекта поддона с Ронсун Импорт и Экспорт Ко., Лтд. , полезная информация включает в себя:
- необходимая длина, ширина и высота поддона;
- требования к статическим и динамическим нагрузкам;
- въезд вилочным погрузчиком и домкратом;
- условия хранения на полу, в штабелях или стеллажах;
- требования к гнездованию;
- направления экспорта;
- годовой объем закупок;
- экологические требования или требования к переработанному содержимому;
- необходимые испытания или документация о соответствии.
Ronsun может работать с покупателями, чтобы оценить характеристики поддонов, конструкции формованных поддонов, варианты материалов, требования к образцам и потребности индивидуального проекта.
По вопросам поиска деревянных поддонов по индивидуальному заказу или технической оценки обращайтесь Ронсун Импорт и Экспорт Ко., Лтд. через ronsun-ecopallet.com с вашим чертежом поддона, целевой нагрузкой, применением и ожидаемым объемом закупок.
Часто задаваемые вопросы
Какое давление, температура и время цикла обычно используются для формованных деревянных поддонов?
Опубликованные процессы изготовления формованной древесины охватывают широкий диапазон, но приблизительно 150–220°С, 2–5 MPa, and several minutes per cycle может использоваться в качестве исходного справочника по разработке. Окончательные параметры должны быть проверены для конкретного сырья, связующего, толщины и формы.
Как следует спроектировать форму для вложенных формованных деревянных поддонов?
В форме следует учитывать угол уклона, конические ножки, зазор для раскроя, ребра жесткости, геометрию входа вилки, поток материала, вентиляцию, равномерность нагрева и распалубку.
Какой клей лучше всего подходит для формованных поддонов в США?
Не существует единственного лучшего связующего. Системы на основе MDI могут обеспечить прочное влагостойкое соединение, а фенольные системы хорошо зарекомендовали себя для прочной инженерной древесины. При выборе следует учитывать производительность, условия процесса, выбросы, стоимость и применимость нормативных требований.
Какие стандарты используются для проверки грузоподъемности формованных поддонов?
Общие ссылки включают в себя ИСО 8611-1:2025, ISO 8611-2:2025, and ASTM D1185-98a(2025) . Соответствующая последовательность испытаний зависит от предполагаемой среды обращения и хранения.
Как рассчитывается рентабельность инвестиций в формованные поддоны?
Сначала оцените годовой объем производства, затем рассчитайте сырье, связующее, рабочую силу, энергию, техническое обслуживание, лом, износ оборудования и амортизацию пресс-формы на поддон. Сравните полученную стоимость единицы продукции с текущими затратами на покупку поддонов и логистику.
Каковы наиболее распространенные дефекты формованных поддонов?
Типичные проблемы включают неполное заполнение полостей, поверхностные пустоты, чрезмерный заусенец, слабые ребра, расслоение, прилипание и коробление. Устранение неполадок следует начинать с веса загрузки, влажности, дозировки связующего, температуры формы, истории давления и условий охлаждения.